iNGEGNERIA & PROTOTIPAZIONE
dietro le quinte della porthole series
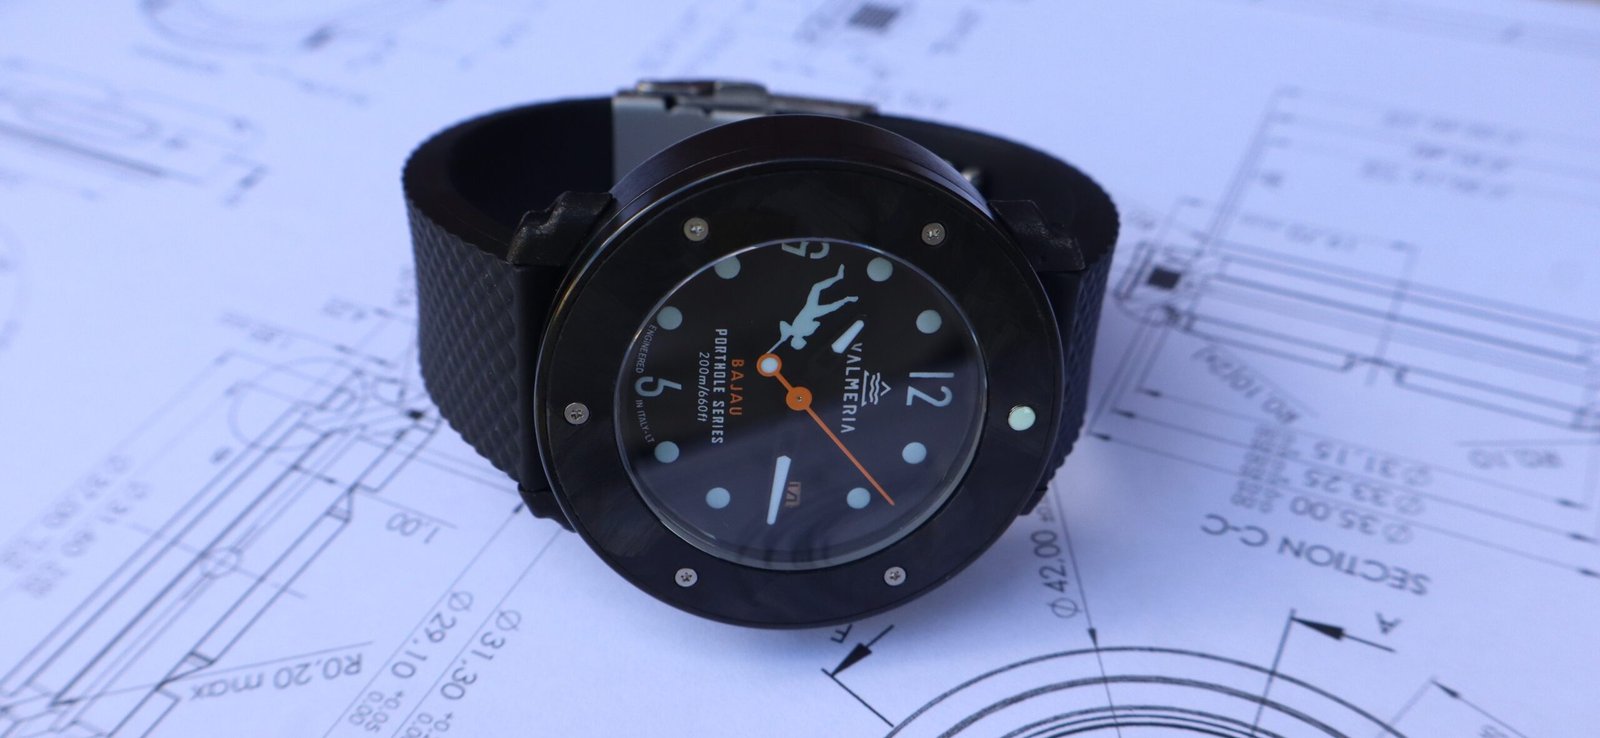
Un orologio ispirato all'esplorazione marina, con un design brevettato caratterizzato da diversi elementi nautici richiamati nell'architettura della cassa.
Prima della collezione definitiva ci sono stati due anni di progettazione, analisi e diverse iterazioni di prototipi. Come primo contenuto di questa sezione, ripercorreremo brevemente le quattro principali.
Partendo da un foglio bianco abbiamo progettato internamente praticamente ogni componente dell'orologio, senza ricorrere a componenti standard ad eccezione del movimento e, attraverso le diverse iterazioni, abbiamo potuto verificare geometrie, funzionalità, materiali e processi produttivi e infine la resistenza del prodotto finito.
(Materiali, geometrie, lavorazioni e prestazioni sono state implementate di volta in volta fino a raggiungere le specifiche del prodotto finito elencate nella sezione SHOP).
1. un orologio, non un modello
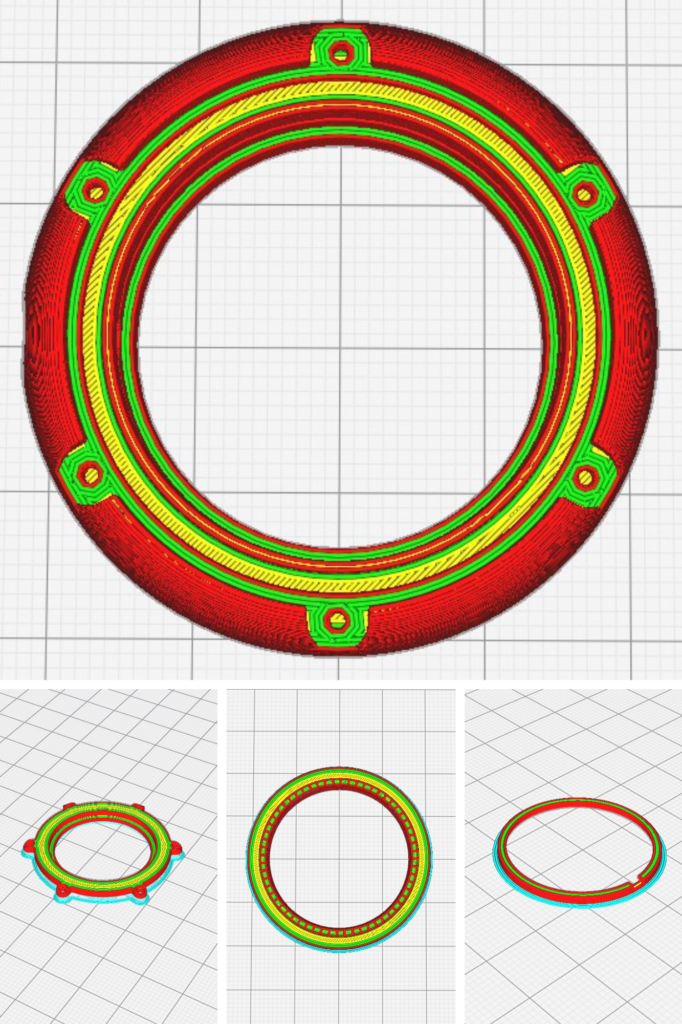
Per il primo prototipo abbiamo scelto di non stampare semplicemente un modello di cassa monolitica per verificarne le proporzioni, come tipicamente si fa con i concept 3D in resina. Abbiamo stampato singolarmente tutti i principali componenti della cassa: carrure, fondello, ghiera, anello di centraggio e relativi elementi di assemblaggio.
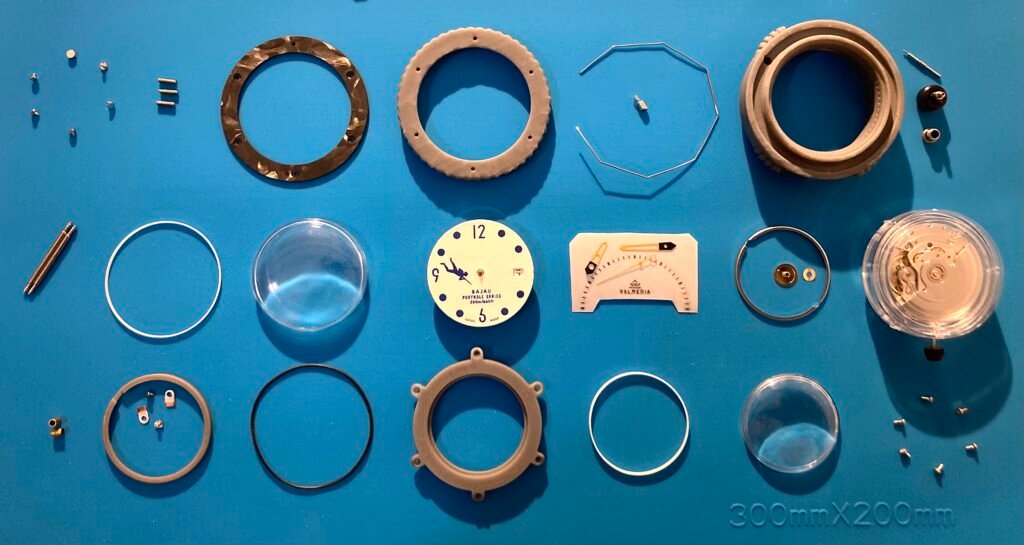
L'obbiettivo, oltre al divertimento, era quello di verificare che il progetto fosse realmente assemblabile, funzionante e “solido” anche su un materiale del genere.
Il prototipo, pur essendo semplificato, comprendeva comunque vetri (plexiglass), guarnizioni, corona, sistema di scatto della ghiera e tutte le filettature e microfilettature necessarie all'assemblaggio.
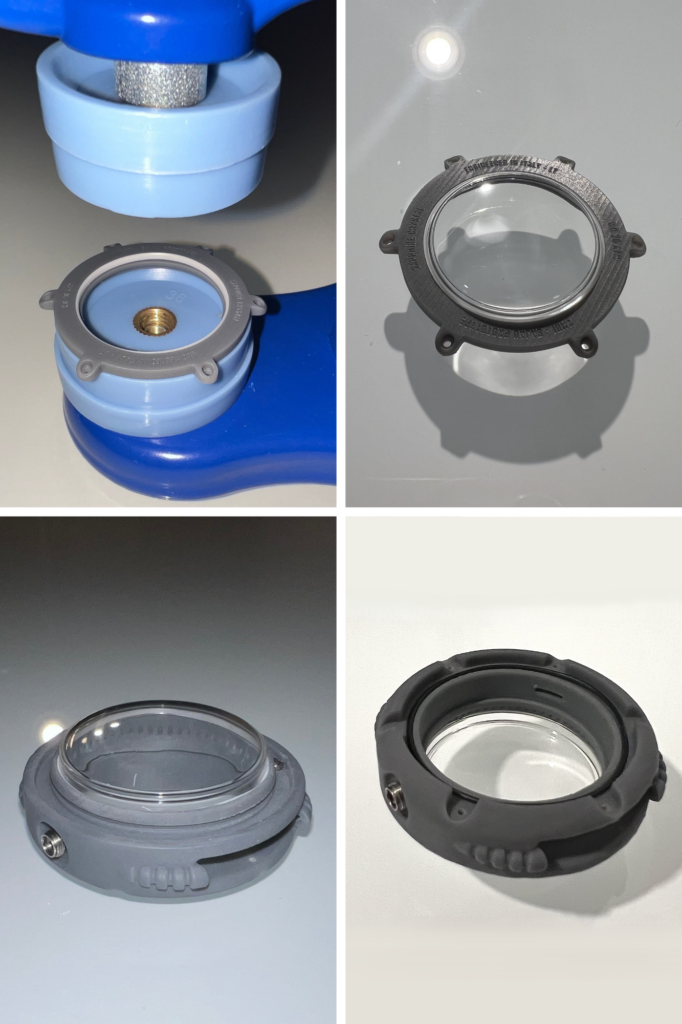
La parte più interessante (dopo l'assemblaggio) è stata la finitura manuale necessaria per ottenere gli accoppiamenti meccanici adatti e la realizzazione delle microfilettature M1. Su un M1×0,25 l'altezza del profilo della filettatura esterna è nell'ordine di 0,15 mm, abbastanza folle su un materiale fragile come la resina. Il risultato è stato un concept in resina completamente assemblato, funzionante, con ghiera girevole e tenuta stagna:
2. il progetto nel metallo
La seconda iterazione rappresenta il primo passaggio dalla resina al metallo.
La ghiera e il fondello sono stati realizzati in 316L mediante stampa 3D a filo e successivamente rilavorati, microsabbiati e anodizzati, mentre la cassa è stata ricavata dal pieno in ERGAL, microsabbiata e anodizzata.
Il materiale stampato a filo è costituito da polvere metallica legata da un polimero. Dopo la stampa, il legante viene rimosso e il componente viene sinterizzato ad alta temperatura.
Durante la sinterizzazione il pezzo si contrae: Il modello viene quindi sovradimensionato per compensare la contrazione prevista dal processo, tipicamente nell'ordine del 15–20%.
Questa prova ci ha permesso di vedere per la prima volta il progetto su metallo e di confrontare finitura e comportamento dimensionale tra FDM, SLM e CNC.
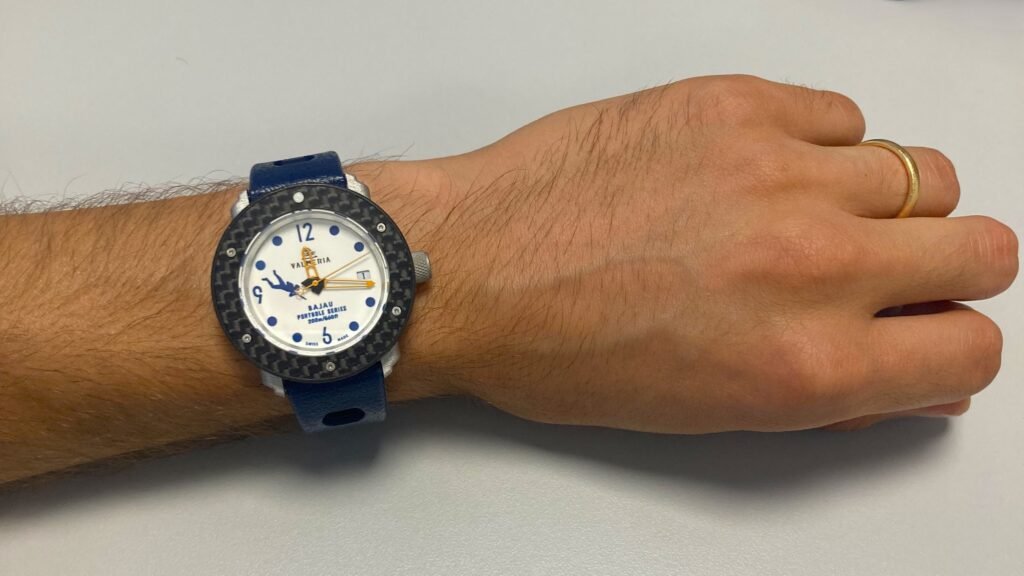
3. GEOMETRIE CONSOLIDATE
Con le geometrie ormai definite siamo passati alla stampa a letto di polvere mediante fusione laser, SLM in lega AlSi10Mg.
Rispetto alla FDM qui il laser fonde selettivamente sottili strati di polvere e costruisce il componente strato dopo strato. Una cosa interessante riguardo questo processo è che qui la velocità di raffreddamento è molto elevata e ciò comporta la formazione di una struttura a grana molto fine, che contribuisce ad aumentare le proprietà meccaniche, in particolare durezza e resistenza, rispetto a quelle che si possono ottenere dalla stessa lega con processi convenzionali, un'alternativa leggera non molto lontana dai valori tipici di durezza dell'acciaio, con 1/3 del peso.
Rispetto alla seconda iterazione, ghiera e fondello passano quindi dalla stampa a filo alla stampa a polvere in AlSi10Mg, La cassa rimane invece ricavata dal pieno in ERGAL, oppure in bronzo per la versione BrAl.
Per le superfici funzionali abbiamo lasciato intenzionalmente del sovrametallo, riprendendo poi i componenti al tornio.
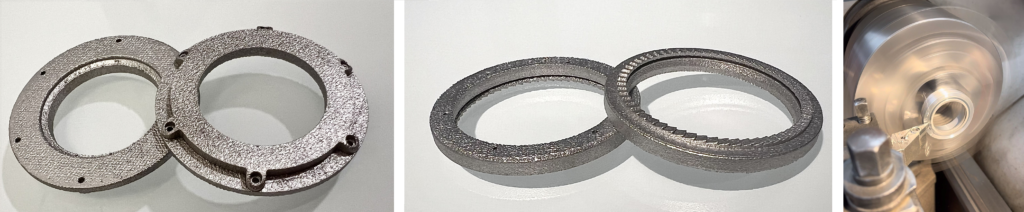
Sedi delle guarnizioni, diametri di centraggio e superfici di accoppiamento vengono quindi portati alle quote e alla finitura necessarie attraverso lavorazioni meccaniche tradizionali e successivamente anodizzati: in questa fase abbiamo di fatto sperimentato diverse combinazioni di materiali e trattamenti, tra cui una cassa in bronzo BrAl + fondello, ghiera e anse AlSi10Mg anodizzato duro.
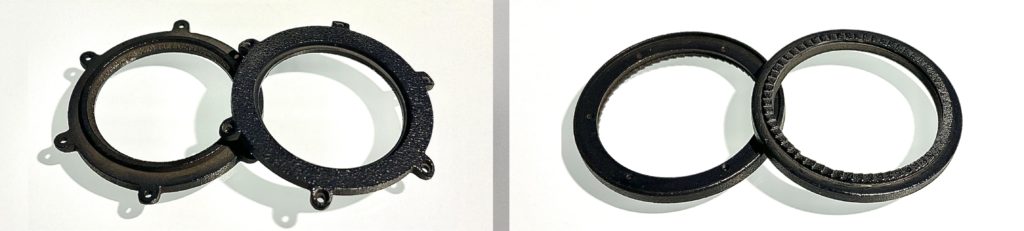
L'anodizzazione dura oltre a modificare l'aspetto estetico, modifica elettrochimicamente la superficie del materiale creando uno strato di ossido molto più duro del substrato e migliorandone la resistenza a usura e graffi.
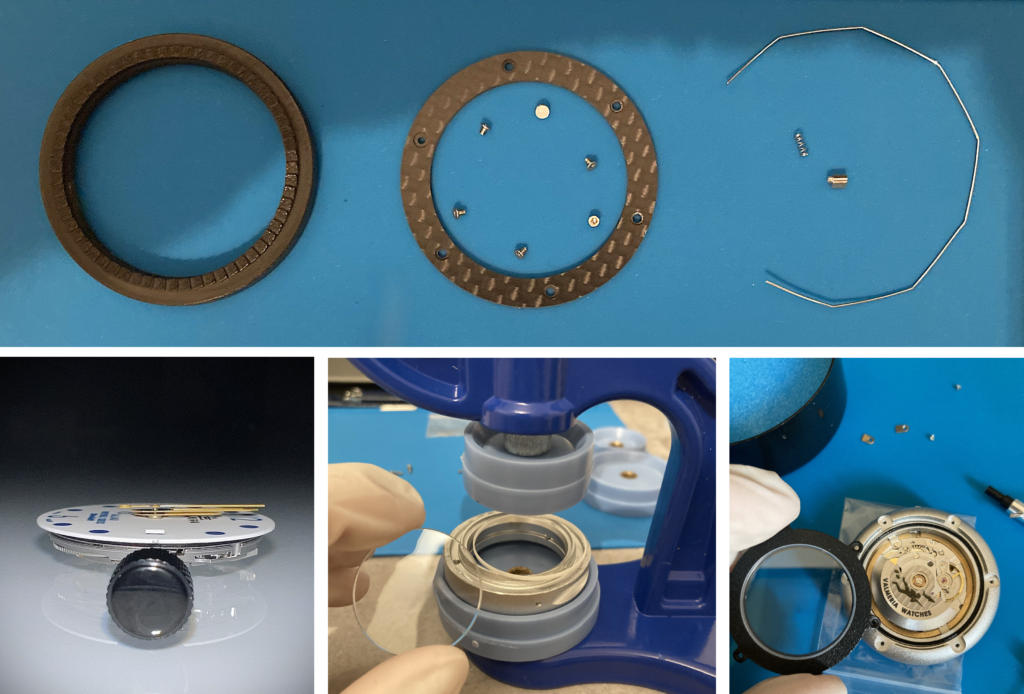
Per l'inserto della ghiera in questa fase abbiamo sperimentato il carbonio forgiato, materiale composito ottenuto da fibre corte di carbonio in una matrice resinosa, compattate all'interno di uno stampo.
Abbiamo prima realizzato uno stampo usa e getta in PLA stampato 3D e rivestito in silicone, composto da matrice, punzone e sistema di estrazione con perno filettato e spine a 120°.
poi abbiamo cerato le sedi di estrazione per contenere il materiale nello stampo e infine fibra e resina sono state pesate separatamente per controllare il rapporto tra rinforzo e matrice e spennellate nello stampo. In questo caso non era un parametro fondamentale, perché l'obiettivo era principalmente familiarizzare con il processo in vista di futuri progetti con componenti che saranno soggetti a flessione.
Dopo la compattazione il componente è stato estratto, rifinito, forato e lucidato a mano con pasta diamantata.
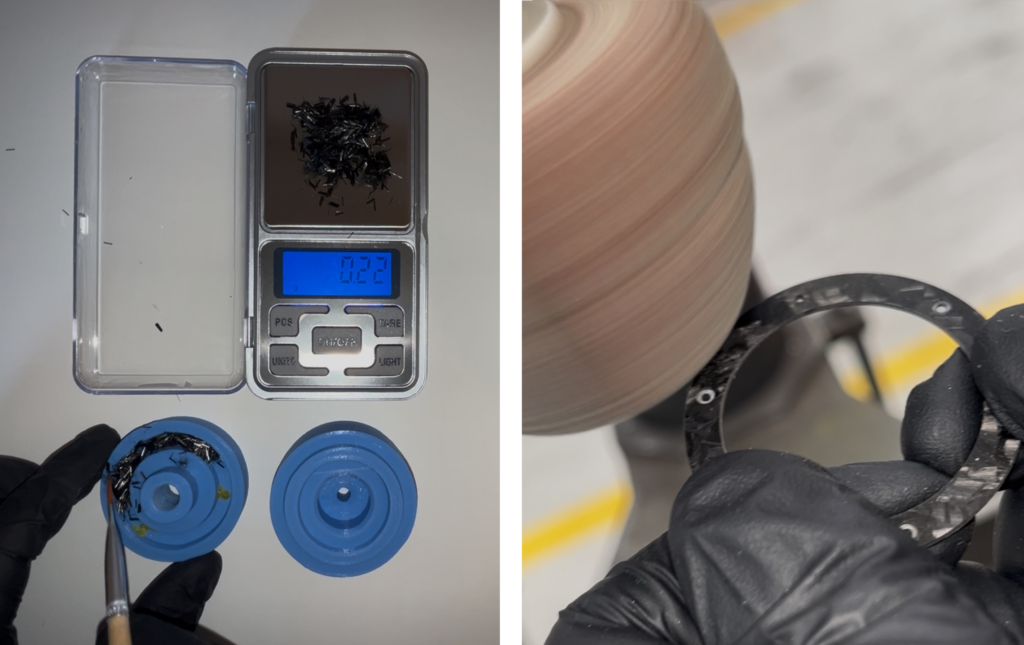
Avremmo potuto ovviamente ricavare l'inserto da una lastra di carbonio, ma in questa fase abbiamo preferito sperimentare e divertirci con lo stampaggio.
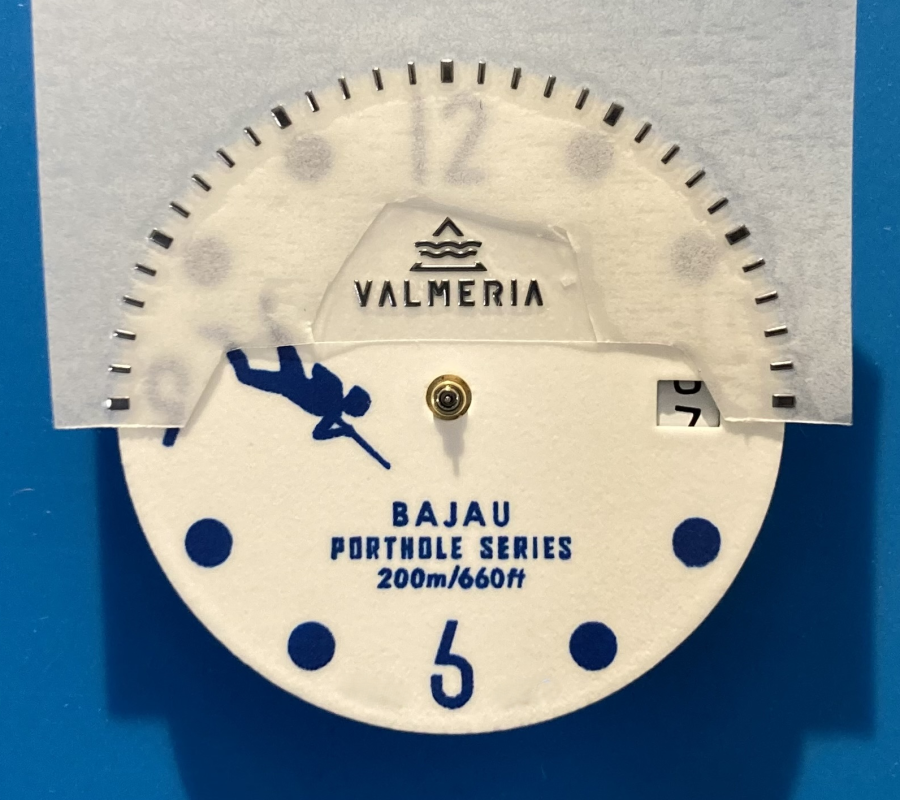
Per il logo abbiamo usato l'elettroformatura:
un processo galvanico in cui si parte dal disegno del logo realizzato con una resina fotosensibile su una piastra metallica che poi viene immersa in un bagno a base di nichel e sottoposta a corrente continua per permettere al metallo di depositarsi strato su strato fino fino a ottenere un elemento tridimensionale.
Il processo permette di riprodurre con grande precisione anche dettagli molto fini grazie al materiale che viene depositato praticamente ione su ione.
A fine processo il logo viene poi placcato/colorato, viene aggiunto l'adesivo e viene coeperto dalla pellicola per l'applicazione sul quadrante.
Le lancette vengono invece lumeggiate manualmente con Swiss Super-LumiNova® di RC Tritec.
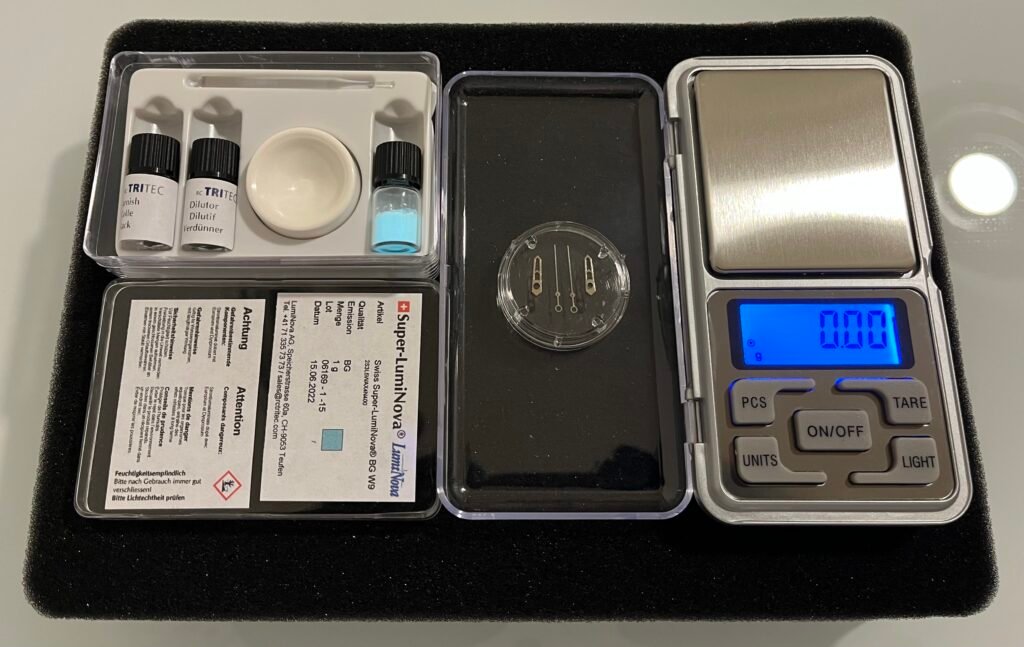
Il composto viene preparato dosando con precisione polvere, vernice e diluente: se il composto è troppo viscoso tende a distribuirsi male e a formare accumuli, se è troppo fluido tende a scorrere fuori.
Una maggiore quantità di pigmento permette di ottenere una maggiore quantità di materiale luminescente nel deposito, ma modifica anche la viscosità del composto ed è qui che il diluente entra in gioco per raggiungere l'equilibrio perfetto.
La parte più delicata arriva quando la sede del lume ha un'apertura abbastanza importante, come in questo caso, in cui il composto deve rimanere sospeso nel vuoto all'interno della lancetta: Per questo lavoriamo prima sui contorni della sede, creando un sottile bordo di materiale per sfruttare la coesione (tensione superficiale) del composto che aiuterà a mantenerlo sospeso anche nella parte centrale:
Assemblaggio della terza iterazione in versione BrAl:
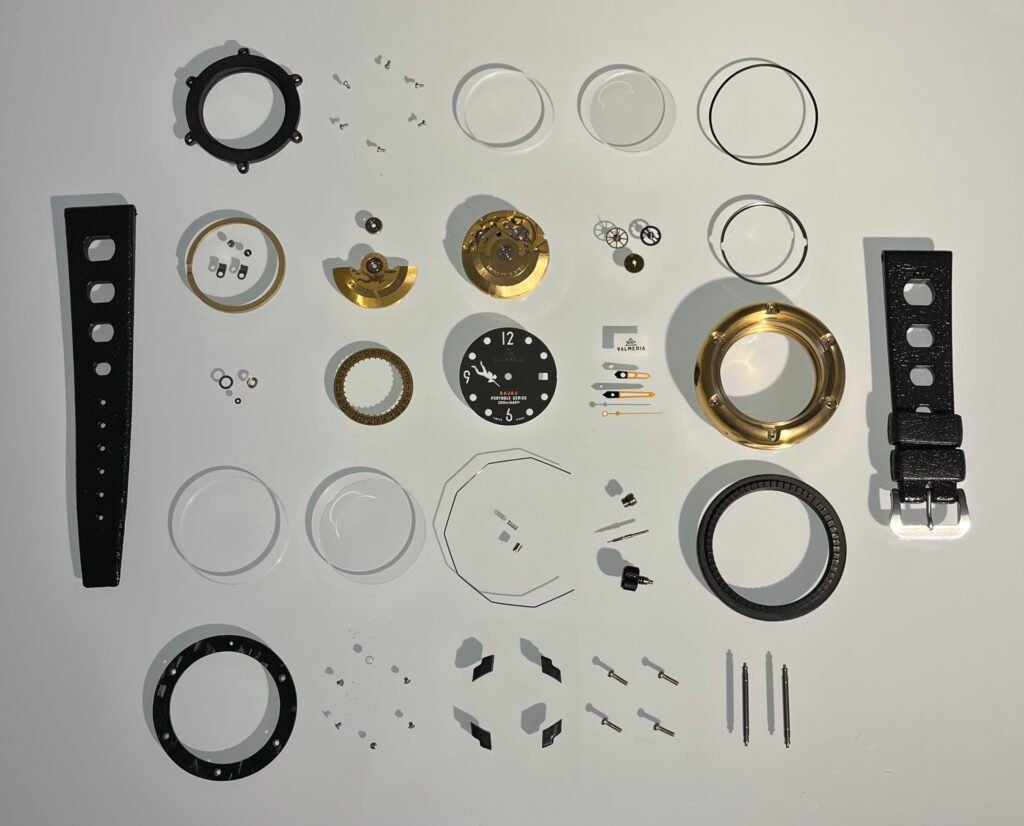
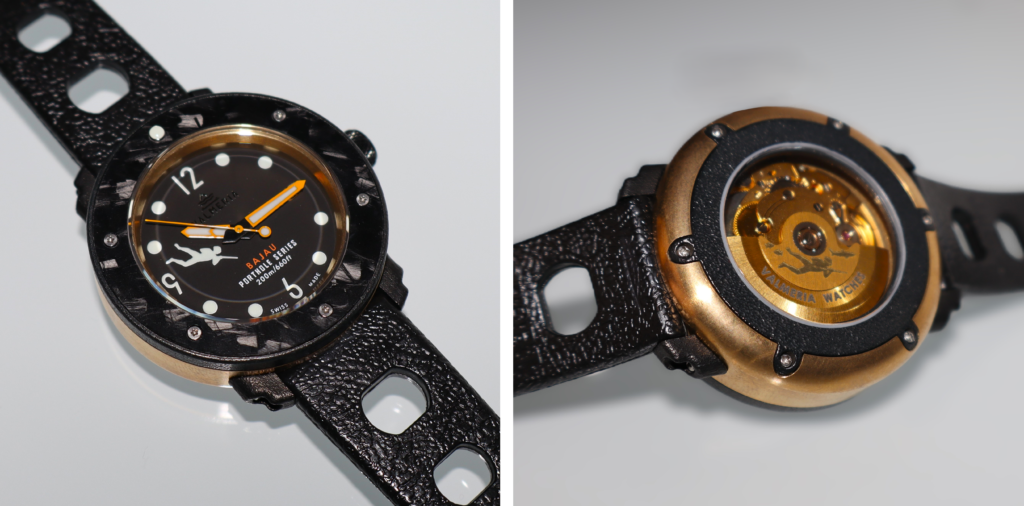
4. ANCORA PIU' ROBUSTO
L'ultima iterazione è una piccola preserie di 3 pezzi, costruita con specifiche molto vicine a quelle definitive e destinata a test distruttivi.
La geometria è ormai praticamente consolidata. Le differenze rispetto al prodotto finito riguardano principalmente il movimento e alcune caratteristiche estetiche e funzionali minori.
Per i test abbiamo utilizzato il Miyota 9015 al posto del Sellita SW200 previsto per il prodotto finale.
Cassa, fondello, ghiera e corona sono ora ricavati dal pieno in acciaio 316L e successivamente rivestiti in carbonitruro di titanio-alluminio (TiAlCN).
Le anse rimangono invece stampate in 316L mediante SLM e successivamente rivestite in TiAlCN, per via della loro geometria complessa e unica: le abbiamo concepite come elementi minimali e volutamente svincolati dalla cassa, per preservarne il profilo circolare e pulito, in stile oblò.
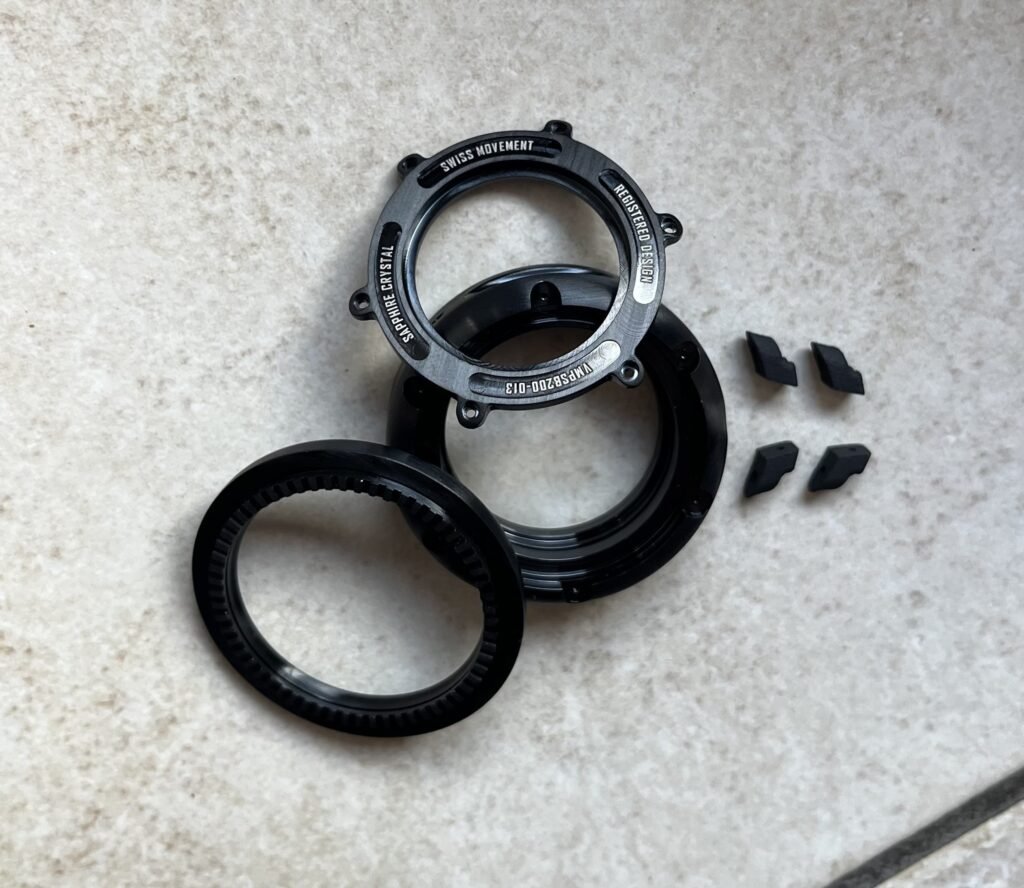
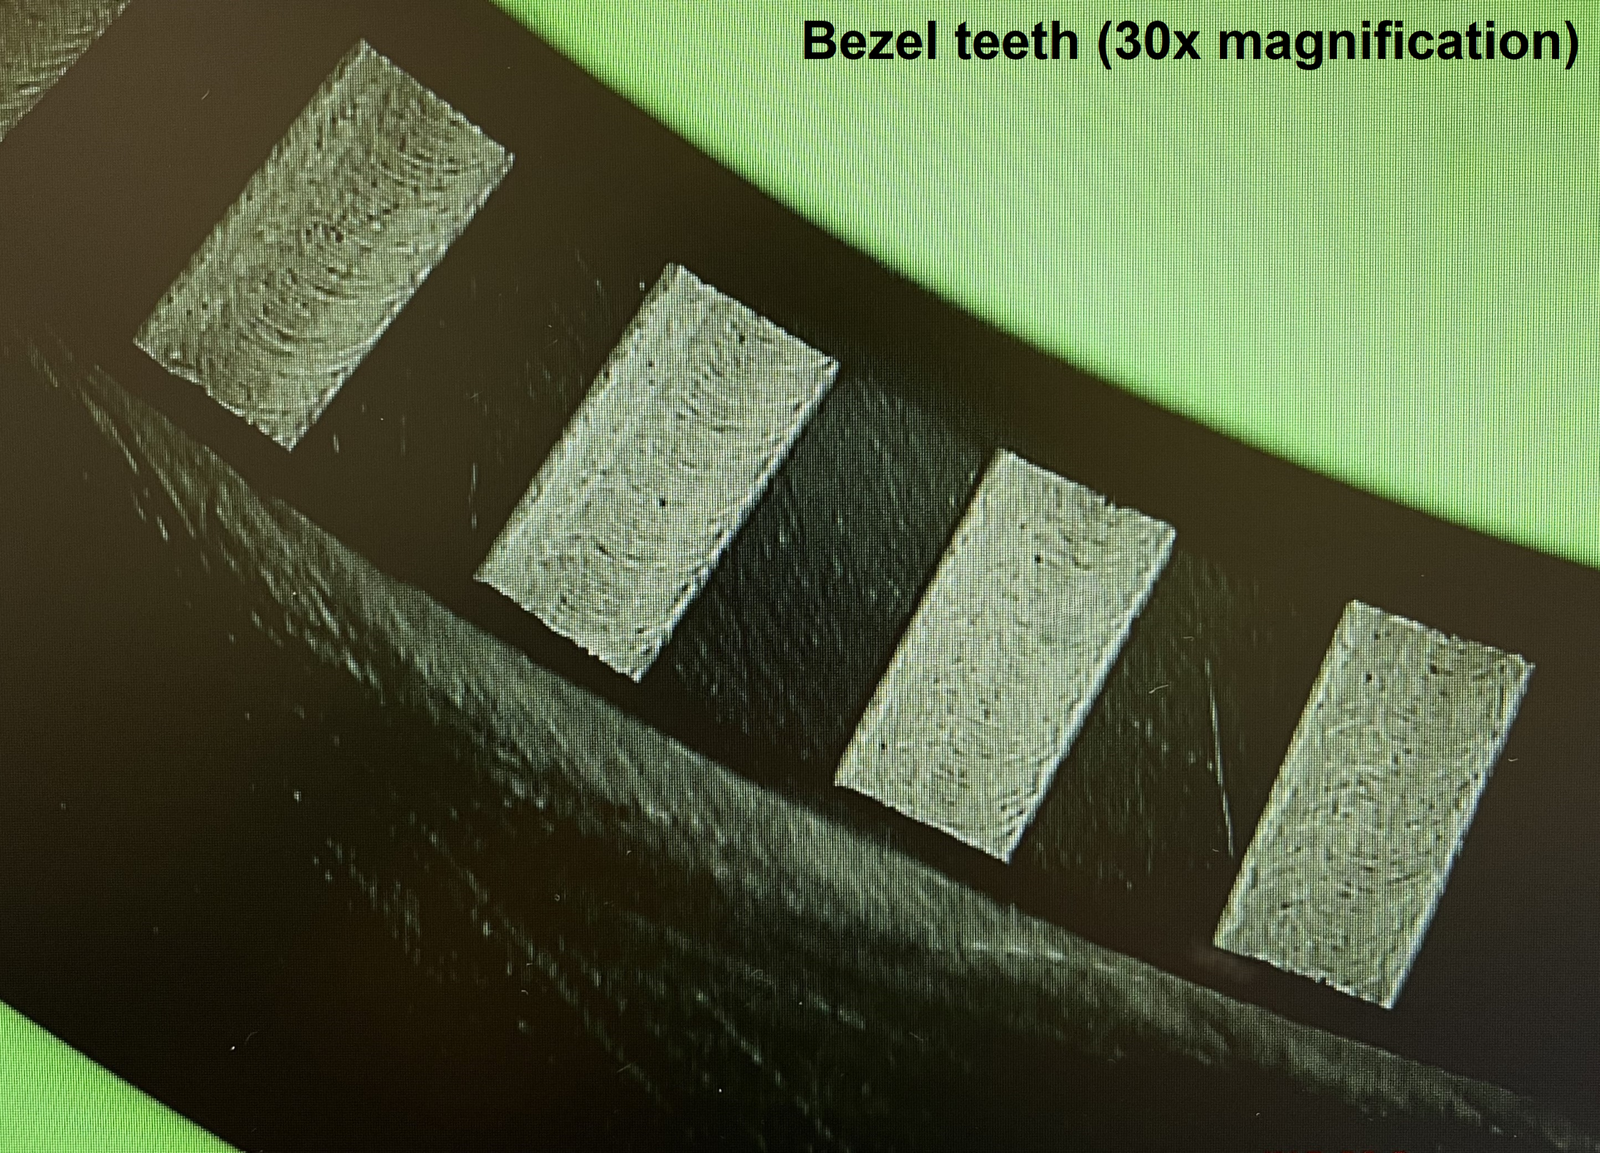
La ghiera è realizzata con la dentatura ricavata direttamente nel componente mediante (per il primo lotto) elettroerosione a tuffo.
la tecnologia EDM prevede l'avvicinamento di un elettrodo al pezzo all'interno di un fluido dielettrico dove le scariche elettriche controllate tra elettrodo e componente fondono e vaporizzano localmente piccole quantità di materiale. L'assenza di forze di taglio consente di ottenere geometrie molto fini anche su materiali a elevata durezza, evitando le deformazioni meccaniche e le bave tipiche delle lavorazioni per asportazione di truciolo.
Il risultato è una dentatura caratterizzata da spigoli più netti e definiti. Nel nostro caso, questo si traduce in un accoppiamento più preciso tra i denti della ghiera e il perno del sistema di scatto, per un click più preciso e controllato nel tempo grazie alla maggiore resistenza all'usura del materiale carbonitrurato.
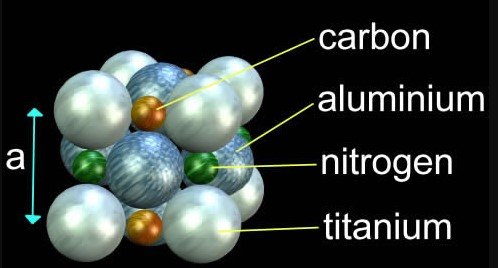
il rivestimento TiAlCN forma di fatti uno strato ceramico a base di titanio, alluminio, carbonio e azoto che raggiungere durezze nell'ordine dei 2.000 HV e oltre in superficie, superando di gran lunga i PVD più diffusi.
In particolare l'aggiunta di alluminio induce un indurimento per soluzione solida e proprietà di auto-passivazione, mentre il carbonio riduce l'attrito superficiale (>resistenza all'abrasione)
Un rivestimento eccezionale (nato per gli utensili da taglio) secondo solo al diamond-like carbon.
Questa preserie è stata realizzata per essere sottoposta a piccole immersioni, test di tenuta, corrosione, urti e stress meccanico.
È l'ultima iterazione prima del prodotto definitivo e serve proprio a verificare come il progetto si comporta quando smette di essere un prototipo e viene sottoposto alle condizioni di utilizzo previste per un vero toolwatch.
Dal primo modello in resina, costruito quasi al limite di ciò che il materiale permetteva, fino alla preserie in 316L + TiAlCN, abbiamo progressivamente aumentato robustezza, impermeabilità qualità e precisione.